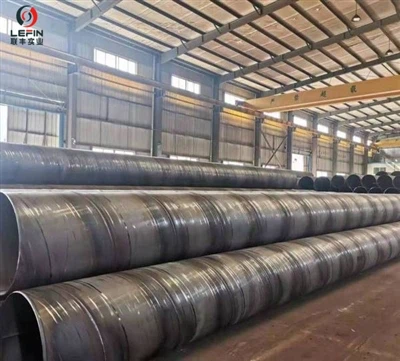
Laten we eerlijk zijn: waarom coatings belangrijk zijn
Als u al een tijdje in de pijpleidingbranche actief bent, weet u dat corrosie niet iets is waar u later mee te maken krijgt. Het vreet winsten op, veroorzaakt lekkages en legt projecten stil. Voor stalen buizen die naar olievelden, waternetwerken, chemische fabrieken of stadsverwarming gaan, kan de juiste anti{2}}corrosiecoating de levensduur gemakkelijk verdubbelen (soms verdrievoudigen). En dan hebben we het niet over theorie. Door de jaren heen hebben we gezien dat gecoate buizen tientallen jaren langer meegaan dan blank staal.
Hieronder begeleid ik je door de2PE, 3PE, 3PP, TPEP, FBE, 2FBE, vloeibare epoxy/polyurethaanverf (binnen en buiten), Engeïsoleerde leidingen(corrosiewerend + thermisch schuim). De meeste inkopers met wie we werken zijn tussen de 30 en 50 jaar oud en houden zich bezig met specificaties, inkoop of veldtechniek. Ik sla de pluisjes dus over en geef je echte procesdetails.
Elke goede coatingklus begint met dezelfde ruggengraat: oppervlaktevoorbereiding tot SA 2,5 (of beter), verwarming, coatingtoepassing, koeling en een reeks controles. Laten we op elk type ingaan.
Fusion Bonded Epoxy – De enkel- en dubbellaagse opties
Enkel-laags FBE (het werkpaard)
FBE is een thermohardend poeder. Zie het als een stevige, chemisch resistente huid die ook goed samengaat met kathodische bescherming.
Hoe wij het daadwerkelijk doen op de winkelvloer:
Eerst gritstralen tot SA 2,5, met een ankerpatroon van ongeveer 50–100 µm. Geen snelkoppelingen.
Vervolgens brengt inductieverwarming de buis op 230-250 graden.
Elektrostatische spuitpistolen schieten het epoxypoeder op het hete oppervlak. Het poeder smelt, vloeit en hardt binnen ongeveer 30-60 seconden uit. Je kunt het bijna zien veranderen in een vlotte film.
Snelle waterkoeling stopt overharding.
Typische dikte: 250–400 µm.
Waar wij het aanbevelen:Ingegraven of ondergedompelde leidingen, gasdistributie, omgekeerde osmose-installaties. Betrouwbaar en kosten-effectief.
Dubbel-laags FBE (2FBE) – als enkelvoudig niet genoeg is
Soms heeft u meer schok- en slijtvastheid nodig, bijvoorbeeld bij rotsachtige opvulling of ruwe behandeling tijdens de installatie.. 2FBE voegt een tweede, hardere epoxylaag toe bovenop de eerste, waardoor u een totale dikte van ongeveer 600–1000 µm krijgt. Het proces is vrijwel hetzelfde als een enkele-laag, behalve dat we twee poedergangen aanbrengen voordat het uithardt. Geen lijm, geen polyolefine. Veel operators verkiezen 2FBE boven 3PE in moeilijk terrein, omdat het eenvoudiger en toch zeer robuust is.
Drie-lagensystemen: 3PE en 3PP
Als u een pijpleiding met een grote-diameter heeft, is de kans groot dat u 3PE of 3PP heeft opgegeven. Het zijn niet voor niets industriestandaarden: je krijgt de hechting van FBE plus de mechanische kracht van polyolefinen.
Laag voor laag (van binnen naar buiten):
Laag 1 – FBE-primer (150–300 µm):Kleeft aan het staal en blokkeert corrosie.
Laag 2 – Copolymeerlijm (150–300 µm):Overbrugt de epoxy en het buitenste plastic.
Laag 3 – Polyethyleen (voor 3PE) of polypropyleen (voor 3PP):Typisch 1,5–3,5 mm dik. Vangt de klappen op, houdt vocht buiten.
Hoe we het in de fabriek maken:
Stralen en verwarmen (hetzelfde als FBE).
Elektrostatisch spuiten van FBE.
Terwijl de FBE nog steeds reactief is (niet volledig uitgehard), extruderen we het lijmcopolymeer rond de buis.
Extrudeer vervolgens onmiddellijk de PE- of PP-buitenlaag.
Waterkoeling houdt alles bij elkaar. Als je een dwarsdoorsnede- doorsnijdt, zie je drie verschillende lagen – geen delaminatie.
3PE versus 3PP – wat is het echte verschil?Temperatuur. 3PP kan bedrijfstemperaturen tot 110 graden aan, terwijl 3PE maximaal rond de 70-80 graden ligt. Ga dus voor hete olie- of stoomleidingen naar 3PP. Voor water, gas of omgevingsolie is 3PE zuiniger en prima in orde.
Twee-PE- en PP-lagen – eenvoudiger maar beperkt
2PE en 2PP slaan de epoxyprimer geheel over. Alleen een zelfklevende verbindingslaag plus de buitenschaal van polyethyleen/polypropyleen. Proces: stralen, verwarmen, heet-smeltcopolymeer aanbrengen, PE/PP extruderen, afkoelen.
Ja, het is goedkoper en sneller. Maar de weerstand tegen kathodische onthechting is merkbaar lager. Eerlijk gezegd? Tegenwoordig raden we 2PE zelden aan voor kritische toepassingen. Sommige klanten gebruiken het nog steeds voor tijdelijke lijnen met een lage{4}}corrosie of als shopprimer vóór veldcoating. Houd gewoon rekening met de afwegingen.
TPEP – Een hybride die goed werkt voor waterleidingen
TPEP staat voor thermisch gespoten polyethyleen + FBE hybride. We zien steeds meer waterschappen dit specificeren.
Wat het is:
Binnen in de pijp:FBE-coating (300–500 µm). Glad, lage wrijving, niet-giftig. Ideaal voor doorstroming en drinkwater.
Buiten de pijp:3PE of gemodificeerde PE-coating (1,5–2,5 mm). Sterk en corrosie-bestendig.
Hoe het wordt geproduceerd:De binnenkant krijgt FBE via een draaiende lans of elektrostatische kop. Ondertussen doorloopt de buitenkant het standaard 3PE-proces, maar dit kan in afzonderlijke passages of tegelijkertijd worden gedaan. Als u klaar bent, heeft u geen in het veld-aangebrachte voering meer nodig. Voor watertransmissieleidingen met een grote-diameter wordt TPEP de beste-keuze.
Vloeistofspuiten binnen en buiten – epoxy, polyurethaan, polyurea
Niet elke pijp wordt begraven. Voor boven- leidingen, binnengebruik of verbetering van de interne stroom zijn vloeibare coatings prima geschikt – en vaak goedkoper.
Interne vloeicoatings
We gebruiken vloeibare epoxy met een hoge-build (400–1000 µm), soms epoxy met een polyurethaan- of keramisch--gehalte.
Proces:
Inwendig stralen tot SA 2.5.
Centrifugale spuitkop of een airless pistool dat door de buis beweegt.
De buis roteert om een uniforme dekking te verkrijgen.
Uitharden in een oven of bij omgevingstemperatuur, afhankelijk van de hars.
Waarom moeite doen? Een goede interne coating duwt de Hazen-Williams-coëfficiënt boven de 150, voorkomt tuberculose en stopt de microbiële groei. Je pompen zullen je dankbaar zijn.
Externe atmosferische coatings
Voor buizen die boven de grond of op bruggen/mariene stijgbuizen zitten: acrylpolyurethaan, alifatisch polyurea of zink-rijke epoxy.
Proces:
Stralen en vervolgens een zink{0}}rijke epoxyprimer aanbrengen.
Aflak met gekleurd polyurethaan. Typische totale dikte: 300–600 µm.
Aangebracht met airless spray of robotarmen. Eenvoudig, effectief en UV-bestendig.
Wanneer u ook isolatie nodig heeft: voor-geïsoleerde leidingen
Stadsverwarming, oliepijpleidingen in permafrost, stoomleidingen – deze vereisen zowel corrosiebescherming als thermische isolatie. De klassieke oplossing: een drie-laags geïsoleerde leiding.
Lagen (van staal naar buiten):
Stalen buis (reeds gecoat met FBE of 3PE voor corrosiebescherming)
Polyurethaanschuim (PUR of PIR) – doorgaans 30–80 mm dik
Buitenmantel – HDPE of een stalen mantel
Hoe het in een fabriek wordt gemaakt:
Eerst krijgt de stalen buis een anti-corrosielaag (FBE/3PE).
De pijp gaat in een schuimleiding. Plastic afstandhouders houden hem gecentreerd in de buitenkabel.
Polyurethaanschuim wordt in de ringvormige ruimte geïnjecteerd – in een mal of via een continu pijp-in-pijpproces.
Gelijktijdig wordt de buitenmantel (geëxtrudeerd HDPE of gelast staal) toegevoegd.
We kunnen ook een volledig gebonden schuim maken (geen luchtspleet). Voor gebruik bij hoge- temperaturen (tot 140 graden) vervangen we PIR-schuim of minerale wol in plaats van PUR.
Kwaliteitscontrole – het niet-onderhandelbare deel
Een coating is alleen goed als deze vrij is van gebreken-. We volgen ISO 21809, DIN 30670, AWWA C210 – en we testen elke afzonderlijke buis.
Dit is wat we controleren:
| Test | Hoe | Criteria doorgeven |
|---|---|---|
| Vakantiedetectie (pinhole). | Vonkentester, 5–25 kV | Geen vonken |
| Hechting | Trek-af of dwars-snede | Groter dan of gelijk aan 10 MPa voor epoxy's |
| Slagvastheid | Valgewicht (ASTM G14) | Geen scheuren bij gespecificeerde energie |
| Kathodische onthechting | 28 dagen op 65 graden | Een straal kleiner dan of gelijk aan 8 mm |
| Dikte | Magnetische meter | Binnen spec-bereik |
| Porositeit | Elektrolytisch | Geen zichtbare gaatjes |
We doen ook maatcontroles, hardheid en UV-bestendigheid (voor topcoats). Saai maar noodzakelijk.
Inpakken
Er bestaat geen ‘beste’ coating – alleen de juiste pasvorm voor uw omgeving, temperatuur, gebruiksomstandigheden en budget.
Agressieve metrolijnen?Ga voor 3PE of 2FBE.
Vloeistoffen op hoge- temperatuur (110 graden)?3PP is je vriend.
Moeten waterleidingen van binnen glad en van buiten stevig zijn?TPEP is de moeite van het bekijken waard.
Boven-grond of lage-corrosie interne belasting?Vloeibare spuitverven klaren de klus.
Hete vloeistoffen of permafrost?Voor-geïsoleerde buizen met polyurethaanschuim zijn het beproefde antwoord.
BijLEFIN STAAL, exploiteren wij coatinglijnen voor diameters van 20 mm tot 2500 mm. We hebben elk systeem dat hier wordt beschreven toegepast – en we kunnen u helpen bij het kiezen van het juiste systeem.
Heeft u een project-specifiek coatingplan, monsters of een rondleiding door onze fabriek nodig? Neem gewoon contact op. Laten we ervoor zorgen dat uw pijplijninvestering tientallen jaren meegaat, en niet jaren.
Vorig deel van deze serie:
*Epoxy kiezen-Polyolefinecoatings voor stalen pijpleidingen (FBE, 2FBE, 2/3PE, 3PP, TPEP)*