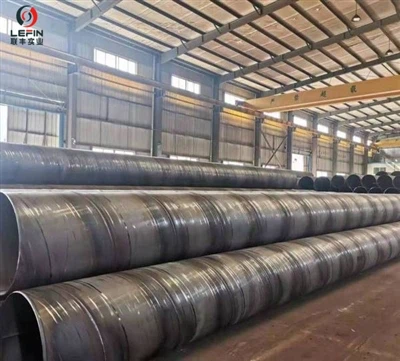
Ondergedompeld booglassen (SAW) is een uiterst belangrijk geautomatiseerd booglasproces op industrieel gebied.
Wanneer het wordt toegepast op de vervaardiging van stalen buizen (die gewoonlijk ondergedompelde booggelaste buizen worden genoemd, inclusief ondergedompelde booggelaste buizen met rechte naad (LSAW) en spiraalvormige ondergedompelde booggelaste buizen (SSAW)), kan het uitstekende prestaties leveren voor de stalen buizen.
Hieronder vindt u een gedetailleerd overzicht van het procesprincipe van ondergedompeld booglassen, evenals de belangrijkste voordelen ervan bij de verwerking van stalen buizen:

1. Wat is het ondergedompelde booglasproces?
Zoals de naam al doet vermoeden, is "ondergedompeld booglassen" een lasmethode waarbij de elektrische boog wordt "begraven". In tegenstelling tot handmatig elektrisch lassen, waarbij u de heldere boog kunt zien, houdt onderpoederlassen in dat de boog wordt ontstoken onder een laag korrelige flux.
√ Het kernwerkingsprincipe kan als volgt worden samengevat:
- Breng het vloeimiddel aan:Op de verbinding van de te lassen stalen platen of stalen buizen zal de machine eerst een laag 30-50 mm dik korrelig vloeimiddel gelijkmatig over het gebied verspreiden.
- Iontsteek de elektrische boog:Doorlopende blanke lasdraad wordt automatisch in de fluxlaag gevoerd en komt in contact met het basismateriaal (het werkstuk), waardoor de vlamboog ontstaat.
- Vorm een beschermende holte:De hoge temperatuur van de elektrische boog zorgt ervoor dat de omringende flux smelt en zelfs gedeeltelijk verdampt, waardoor een gesloten holte onder de fluxlaag ontstaat. In deze volledig geïsoleerde “zwarte kamer” brandt de elektrische boog stabiel van de buitenlucht.
- Smelten en stollen:De hitte van de elektrische boog doet de lasdraad, het vloeimiddel en het basismateriaal onmiddellijk smelten, waardoor een metaalsmeltplas ontstaat. De minder dichte slak zal automatisch op het oppervlak van het smeltbad drijven, waardoor de lucht verder wordt geïsoleerd. Terwijl de lasapparatuur gestaag naar voren beweegt, begint het vloeibare metaal aan de achterkant af te koelen en te stollen, waardoor een dichte lasnaad ontstaat. De vloeibare slak aan het oppervlak koelt bovendien af tot een harde slakmantel (deze laag slak kan worden afgeklopt om de uiteindelijke lasnaad te vormen).
II. Wat zijn de voordelen van het gebruik van een ondergedompeld booglasproces voor het verwerken van stalen buizen?
De stalen buizen die zijn verwerkt met de methode van ondergedompeld booglassen (zoals pijpen met een gemiddelde en grote-diameter en dikke-wand die worden gebruikt op gebieden als olie- en gastransport, waterbouwkunde en bouwpalen, enz.) hebben overweldigende voordelen in termen van kwaliteit en functionaliteit in vergelijking met andere lasmethoden (zoals hoog-weerstandslassen ERW, enz.):
1. De laskwaliteit is extreem hoog en het druk-draagvermogen is sterk.
- Perfecte isolatiebescherming:Dankzij de dubbele-laagbescherming van het vloeimiddel en de slak voor de boog en het gesmolten zwembad kunnen stikstof en zuurstof in de lucht helemaal niet doordringen, waardoor onzuiverheden en poriën in het lasmetaal worden verminderd.
- Uitstekende mechanische eigenschappen:Het lasmetaal heeft een hoge zuiverheid en de taaiheid, plasticiteit en weerstand tegen impact bij lage- temperaturen zijn allemaal uitstekend. Tegelijkertijd is de penetratiediepte bij onderpoederlassen extreem groot, en zelfs 20 mm dikke stalen platen kunnen in één keer enkel-zijdig worden doorgelast. Dit zorgt ervoor dat de stalen buis minder snel barst wanneer deze wordt blootgesteld aan extreem hoge druk en zware omstandigheden (zoals onder zee, in koude gebieden op grote hoogte).

2. Hoge productie-efficiëntie, geschikt voor massaproductie op grote- schaal
- Hoge stroom en hoge smeltsnelheid:Bij booglassen onder water kunnen extreem hoge stromen worden gebruikt (zelfs 5-10 keer zoveel als bij handmatig lassen), en omdat de lasdraad continu en automatisch wordt ingevoerd, is er geen pauze voor het vervangen van de elektrode. De smeltsnelheid en de afzettingsefficiëntie zijn extreem hoog.
- Hoge lassnelheid:Op een geautomatiseerde productielijn kan de snelheid van ondergedompeld booglassen oplopen tot 60-150 meter per uur, waardoor de productiecyclus voor een enkele stalen buis aanzienlijk wordt verkort en deze zeer geschikt wordt voor grootschalige inkoopbehoeften in infrastructuurprojecten.
3. Geschikt voor het vervaardigen van gigantische stalen buizen met een grote- diameter en dikke- wanden
- Hoog-weerstandslassen (ERW)wordt beperkt door de breedte van de grondstoffen bij de productie van stalen buizen met een grote- diameter, terwijl bij ondergedompeld booglassen met spiraalconfiguratie (SSAW) relatief smalle stalen striprollen kunnen worden gebruikt om buizen met extreem grote diameters te produceren via een spiraalvormig wikkelproces.
- Het langsnaad ondergedompeld booglassen (LSAW)De methode maakt doorgaans gebruik van een hele dikke plaat (gevormd door het JCOE- of UOE-proces), gecombineerd met diep-diepsmelten-ondergedompeld booglassen, om gemakkelijk zware stalen buizen te produceren met een wanddikte van meer dan 40 mm of zelfs 50 mm en een diameter van enkele meters. Dit is iets dat andere methoden niet kunnen evenaren.

4. Hoge maatnauwkeurigheid en lage restspanning
- In het productieproces van moderne, in de lengterichting ondergedompelde booggelaste buizen wordt gewoonlijk een extra stap voor mechanische uitzetting over de volledige-lengte (uitzetten) toegevoegd. Dit elimineert niet alleen de restspanning die ontstaat tijdens het lasproces, maar verbetert ook aanzienlijk de ronding en rechtheid van de stalen buis, waardoor de geometrische afmetingen uiterst nauwkeurig worden en het installatie- en verbindingsproces wordt vergemakkelijkt.
5. Verbeter de arbeidsomstandigheden en maak ze milieuvriendelijker
- Traditioneel handmatig lassen is niet alleen vermoeiend, maar stelt werknemers ook bloot aan verblindingbooglicht en schadelijke rook. Bij het onderpoederlassen daarentegen wordt het gehele lasproces automatisch uitgevoerd door een mechanische trolley. Lassers hoeven alleen het bedieningspaneel in de controlekamer te bedienen. De boog is stevig "begraven" onder de flux, wat resulteert in vrijwel geen booglichtstraling of spatten, en zeer weinig rookemissie. Dit beschermt het gezichtsvermogen en het ademhalingssysteem van werknemers aanzienlijk en voldoet aan de normen van moderne groene fabrieken.

Samengevat:
Het ondergedompelde booglasproces bereikt een perfecte balans tussen uitstekende laskwaliteit, opmerkelijke productie-efficiëntie en robuust aanpassingsvermogen aan zware omstandigheden door het ingenieuze ontwerp van "lassen onder een beschermende slaklaag". Dit is de reden waarom het vandaag de dag nog steeds een cruciaal proces is voor de productie van grote energietransmissiepijpleidingen en grote structurele pijpleidingen in ons land.